

去年一家客户退回12只连接器,反馈是"装上之后信号不稳定,晃动线缆时通时断"。我们按流程做了全项检测——外观、尺寸、接触电阻、插拔力、绝缘电阻——12只全部合格。按常规这属于"误判",可以直接退回,但我们多问了一句。
第一步:确认失效现象
我们让客户拍了现场视频。视频里,操作人员轻轻晃动连接器尾部的线缆,设备上的指示灯就闪烁。这个现象很有指向性——问题在连接器尾部,不在插合界面。
插合界面的问题表现为"插拔时好时坏",尾部的问题表现为"动线缆时好时坏"。两者的排查方向完全不同。
第二步:要回样品连带线缆
我们请客户不要只寄连接器本体,把带线缆的整套寄过来。收到之后,先做了通断监测——固定连接器本体,只晃动线缆,果然监测到瞬断。
接着把线缆从连接器上退下来,检查压接点。外观看压接痕清晰、形状正常。但做拉拔测试时,有一芯在很小的拉力下就脱出了。另外几芯的拉拔力也明显低于标准值。
到这里结论清楚了:压接不良,而且不是个别现象。
第三步:排查压接工具
压接不良的原因要么是工具、要么是操作、要么是端子与线缆不匹配。我们让客户把压线钳寄过来检查。
钳子外观正常,但用标准的压接高度规测量,压接后的高度超标约0.15毫米。原因找到了——钳口磨损。
压线钳的钳口是精密成型的,长期使用会磨损。磨损后压接高度变大,压接筒对导体的包裹不紧,拉拔力和导电性都下降。这种磨损是渐进的,操作人员感觉不到——压接起来一样顺畅,压完看着也一样。
我们查了客户的使用记录,这把钳子用了三年,累计压接次数超过两万次,远超厂家建议的保养周期。厂家建议每一万次做一次压接高度校验,客户从来没做过。
第四步:找到同批次的其它产品
这里有个严重的问题:这把钳子压过的不止这12只连接器。客户现场用同一把钳子装配的设备,可能都存在隐患。
我们协助客户做了排查:先按装配时间倒推,找出这把钳子的使用时间段;再统计该时间段内的装配批次;然后对这些批次做抽样检测——不拆开,用拉拔力测试仪在设备上直接抽测。
最终排查了三百多套设备,发现27处压接不良。比例不算高,但都是隐患。全部返工之后问题消除。
这件事之后我们做的三件事
第一,随货附一张压接工具保养卡。上面写明:压接高度的标准值、校验周期、校验方法(用压接高度规或者千分尺测量压接后的高度)。这张卡成本几分钱,但能提醒现场做校验。
第二,在技术资料里增加了压接质量的判据——不只是"压到底",还包括压接后的高度范围、拉拔力最小值、以及外观检查的几个要点(导体是否露出、绝缘皮是否被压入、压接筒是否变形)。
第三,建立了失效分析的标准化流程:先确认现象、再定位位置、最后找根因,而不是先看产品合不合格。这次如果我们只测连接器本体,就永远找不到真正的原因。
给现场的建议
压接工具的校验周期建议按厂家的规定执行,一般是一万次或者半年,取先到者。校验方法是用标准线缆和端子试压,测量压接高度是否在范围内。没有量具的话,至少做拉拔测试——每班开工前抽三个样品,拉到规定力值不断裂。
另一个实用的做法是给每把钳子建档案,记录使用次数和校验记录。多人共用工具时尤其要这么做,否则责任不清,谁也不会主动去校验。
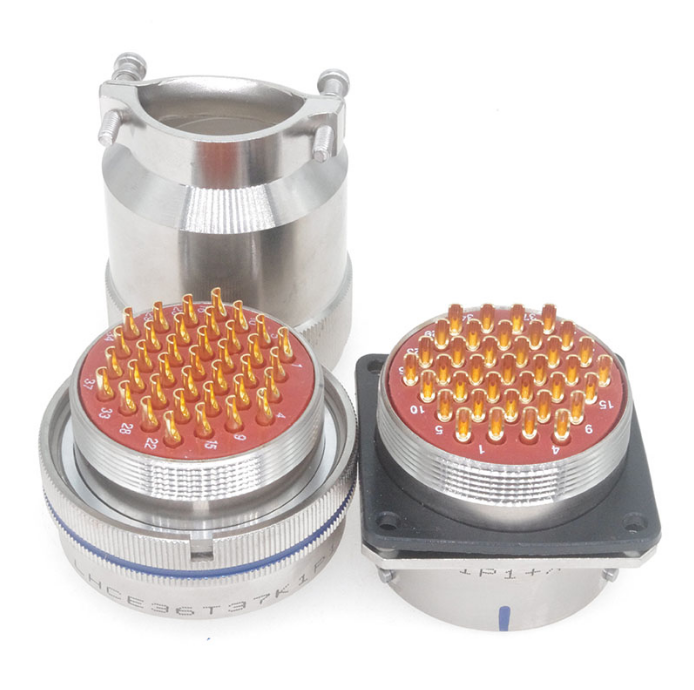
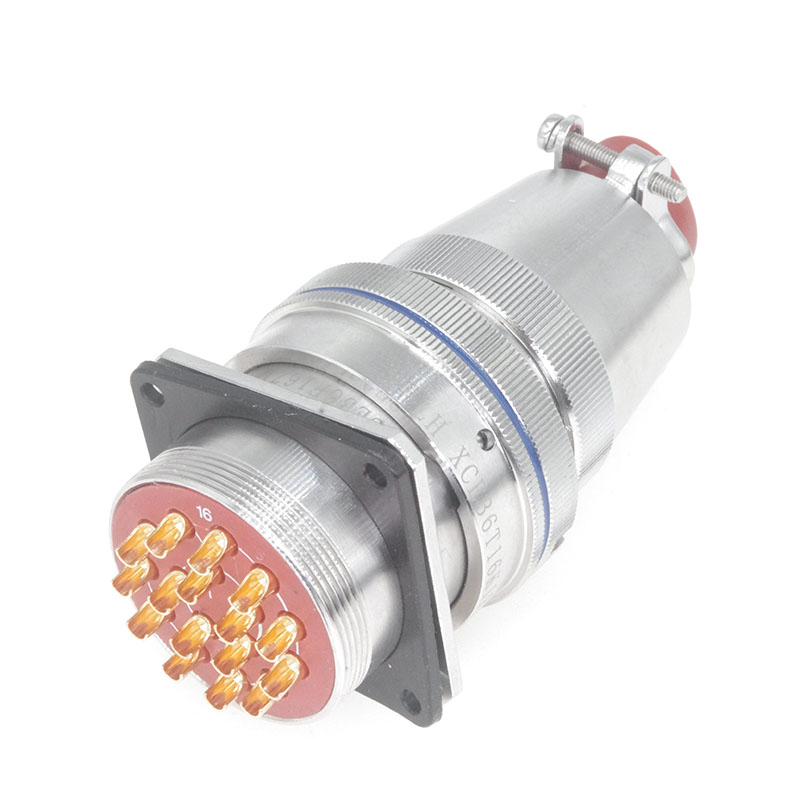
我们的XC系列圆形信号连接器和XCE系列圆形电连接器都提供压接规格参数。批量采购时可以索取压接工艺卡,上面有压接高度、拉拔力和工具型号的完整数据。
 QQ客服