

半导体设备、真空镀膜、科研腔体这些场合有个绕不开的问题:电信号要穿过真空腔壁,但腔体不能漏气。这个看似小的问题,实际上决定了整台设备能抽到多高的真空度。
两条技术路线
做穿舱密封有两条路。一条是用有机密封材料,比如环氧树脂或者氟橡胶,把接触件和壳体之间的缝隙灌满。工艺简单,成本低,常温下密封效果不差。问题是有机材料会放气——在真空环境下,材料内部的低分子物会缓慢释放,形成持续的气源。腔体真空度越高,放气的影响越明显。
另一条是玻璃烧结。把玻璃粉填充在接触件和金属壳体之间,高温下玻璃熔融,和金属形成冶金结合,冷却后是一整块致密的无机密封体。这条路没有有机材料,不存在放气问题,漏率能做到10的-9次方帕立方米每秒这个量级,能撑住高真空和超高真空。
烧结工艺难在哪
玻璃和金属的结合不是简单粘住,关键在于两者的热膨胀系数要匹配。接触件一般用可伐合金,壳体用不锈钢或者可伐,玻璃粉配方要针对金属选材调。膨胀系数差太多,冷却时界面会产生应力,轻则微裂,重则直接裂开。
另一个难点是烧结温度曲线的控制。升温太快,玻璃里的气泡排不出来,留下微孔;降温太快,应力集中。整个曲线要按金属和玻璃的特性来做,不是通用参数。这也是为什么玻璃烧结件的价格是普通密封件的几倍——工艺窗口窄,良率上不去。

漏率怎么看
选型时厂家会给漏率指标,常见写法是"≤1×10⁻⁹ Pa·m³/s"。这个数字要用氦质谱检漏仪测,不是靠气压表看。验收时要求厂家提供第三方检测报告,或者自己抽真空后做氦检。
还要注意一个陷阱:漏率是常温指标。如果腔体要烘烤(真空系统除气常见做法,150℃到250℃),高温下玻璃和金属的膨胀差异会放大,漏率可能变差。有烘烤需求的,选型时要明确告诉厂家烘烤温度,厂家会推荐对应膨胀匹配的配方。
安装环节同样关键
玻璃烧结件本身是脆的,安装时不能让壳体受力变形。常见做法是把连接器先焊在法兰上,法兰再和腔体连接,焊接时用夹具散热,避免局部过热把玻璃烧裂。法兰密封用金属垫片(无氧铜垫)而不是橡胶圈,因为橡胶圈在高真空下同样放气。
还有一个细节:穿舱件如果有多个芯,芯与芯之间也要密封。烧结工艺能一次性把整组接触件和壳体烧成一体,这是它比有机灌封更大的优势——有机灌封在多芯场合容易出现芯间微通道。
什么场合必须上玻璃烧结
粗真空(10⁻¹到10⁻³帕)用有机密封件一般够用;高真空(10⁻⁴到10⁻⁶帕)就要评估了,腔体不大、抽速够的情况下有机件也能撑;超高真空(10⁻⁷帕以下)、以及有烘烤需求的,基本只能上玻璃烧结。
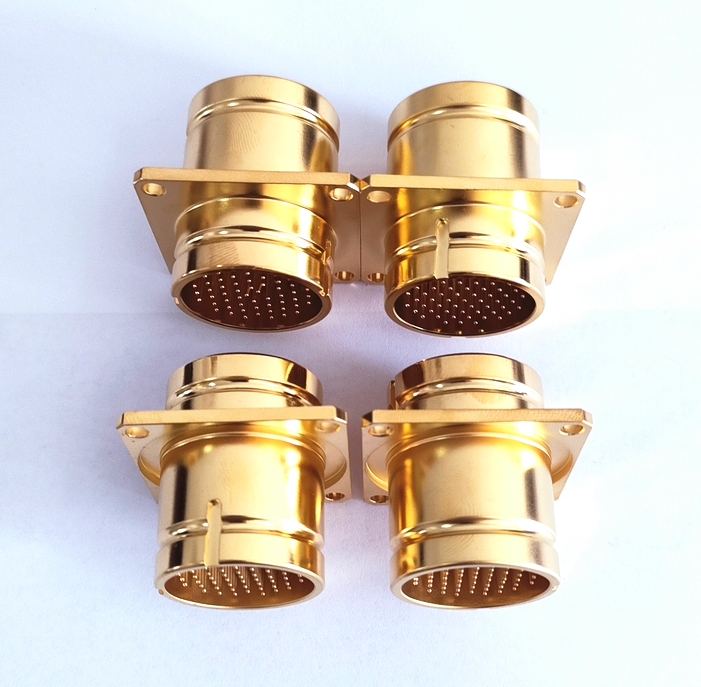
我们的Y27-2255ZJB4H穿舱式真空密封连接器是玻璃烧结工艺,配可伐接触件,常规用于半导体和真空镀膜设备。真空密封连接器这一整类里还有螺旋卡口、推拉式等不同锁紧形式,选型时把真空度、烘烤温度、芯数这三个参数给到我们,能直接锁定型号。
 QQ客服