

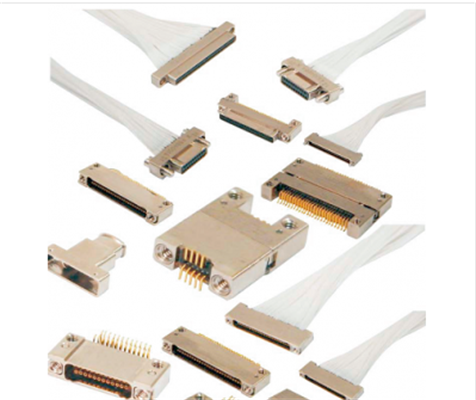
微矩形连接器把接触件间距做到1.27毫米甚至更小,体积能省一半以上。但装配环节的容错空间也随之消失——焊盘位置偏0.1毫米,可能就焊不上;焊膏多印一点,就桥连。J63A这类微矩形在使用过程中遇到的问题,大多数可以追到印制板和工艺。
焊盘设计要按推荐图形
微矩形连接器的焊盘尺寸和形状通常是厂家给定的,直接按推荐图形画就行。问题往往出现在工程师自己改了焊盘——为了走线方便把焊盘拉长、缩小,或者把间距微调。
1.27间距下,焊盘之间的阻焊桥只有零点几毫米。焊盘稍微放大,阻焊桥就没了,焊接时必然桥连。所以这一类连接器不推荐自行修改封装,宁可让走线绕一点。
钢网开孔要缩
焊膏量是微间距焊接的关键变量。通常的做法是钢网开孔比焊盘略小——比如缩到焊盘的百分之八十到九十,厚度用0.1毫米或者更薄。这样锡膏量刚好,不会溢出桥连,也不会少到虚焊。
钢网的加工方式也有影响。激光切割的孔壁会有毛刺,影响脱模;电抛光处理过的孔壁光滑,脱模好,锡膏成形完整。批量生产建议用电抛光钢网,成本增加不多,良率提升明显。
回流焊曲线要专门调
微矩形的连接器本体是塑料,耐热有限。回流焊的峰值温度和时间要控制在材料允许范围内,同时还要保证焊点充分熔化。这个窗口比普通元件窄。
另一个问题是连接器本体的吸热。微矩形连接器有一定体积,焊接时它会吸热,导致焊点温度比旁边的元件低。如果曲线没有考虑这一点,容易出现焊点未完全熔化的情况——外观看是焊上了,实际上润湿不良。
建议做首件时测温,把热电偶贴在连接器附近的焊点上,实测曲线再调整炉温。
返修要有专用工装
微矩形的返修是真正的难点。热风枪加热时,周围焊点会一起熔化,连接器可能整体移位。可行的做法是做局部加热工装——用成型的加热头只对目标焊点加热,同时用夹具固定连接器位置。
没有工装的情况下,返修的成功率很低。所以设计阶段就要考虑:这个位置的连接器坏了,是修还是整体换模块?如果必须现场修,就要在结构上留出操作空间,并且配备工装。
插合时的对位
微矩形的接触件细,对插错位会直接顶弯。这类连接器一般带导向结构,但对位精度仍然要靠安装保证——如果印制板上的两只连接器位置有累计误差,硬插就会出问题。
所以微矩形连接器推荐用浮动安装:连接器本体与面板或者支架之间留少量活动量,插合时靠导向自动找正。这在多只连接器并排的场合尤其重要。
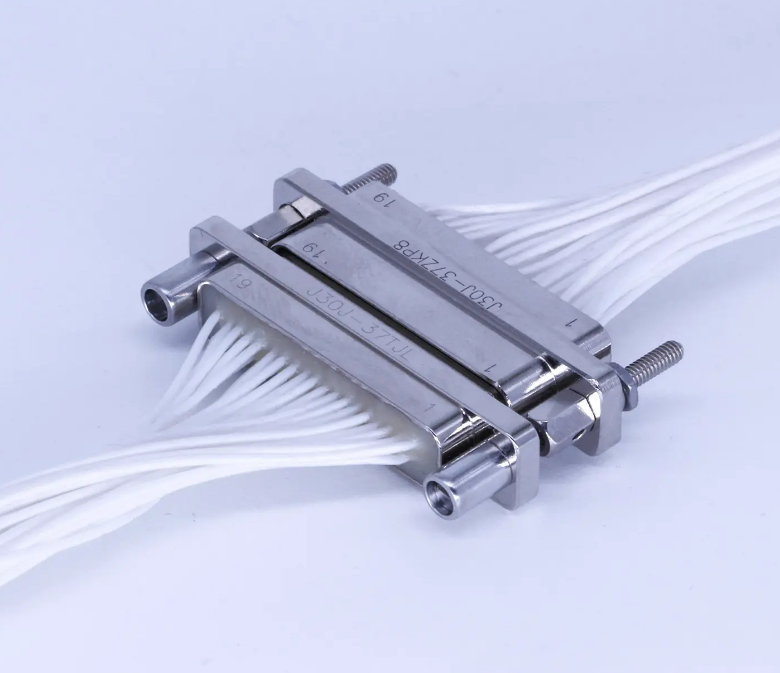
J63A系列矩形电连接器和J30J基本型系列连接器都属于微矩形,我们提供推荐的焊盘图形和钢网开孔参数,批量采购时可以随货提供焊接工艺建议。
 QQ客服