

去年年底我们把真空密封连接器的出厂检漏流程从"整只测"改成了"逐芯测"。单只检测时间从5分钟变成45分钟,人力成本上升明显。有同行问我们为什么这么做,这篇文章把原因写清楚。
整只测漏掉了什么
原来的做法是把连接器装在夹具上,整体抽真空,在另一侧整体充氦,读检漏仪数值。如果总读数低于阈值,判合格。
问题在于阈值是"总量"。假设指标是1×10的负9次方,一只20芯的连接器,其中一芯泄漏到5×10的负10次方、其余十九芯几乎不漏,总读数仍然在指标内,判合格。但这只连接器装到客户设备上之后,这一芯就是持续的漏气点。
我们在客户现场遇到过两次类似投诉:出厂报告合格,装机后真空度上不去。排查到最后是单芯微漏。返厂复测,整只测依然合格,逐芯测才暴露出来。
逐芯测怎么做
原理不复杂:把每一芯单独隔离出来,对该芯充氦,在真空侧检测读数。难点在夹具——要能在不破坏密封的前提下,逐芯切换气路。
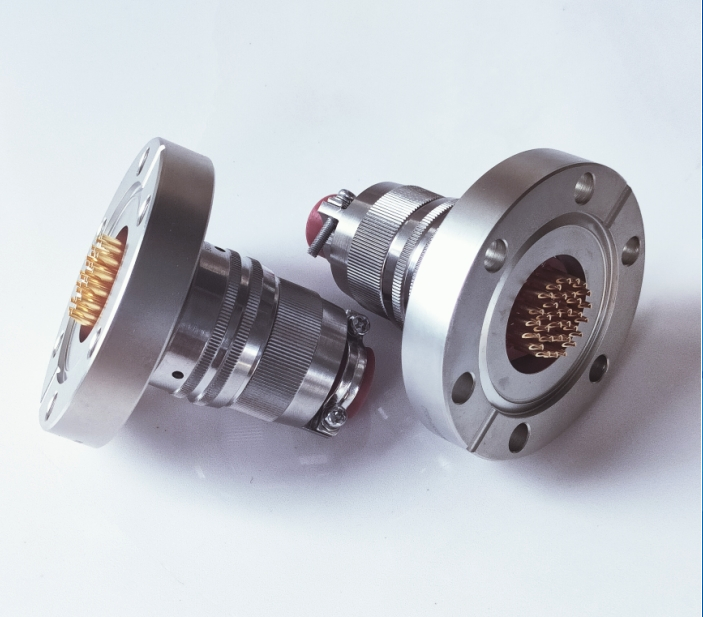
我们做了两套专用夹具。一套用于多芯圆形件,靠旋转分度盘逐芯对位;一套用于法兰式烧结件,用多路独立气路并行切换。夹具的设计花了大概一个月,中间改了三版,主要问题是切换时的串气——相邻芯之间如果密封不严,氦会串过去,读数失真。
第三版把密封面从平面改成了锥面,靠锥面自定心,串气问题解决。这一版用到了现在。
判据怎么定
改成逐芯测之后,判据也要跟着改。我们定的是:单芯读数不超过指标值的百分之五十,且任意两芯读数之比不超过三倍。
第二条是后来加的。原因是出现过一只件,每芯都在指标内,但其中一芯明显高于其他芯——说明这一芯的烧结界面存在轻微缺陷。虽然当时不超标,但后续使用中可能劣化。加上这条判据之后,这类件被筛出来了。
时间和成本
单只检测45分钟,其中装夹5分钟、抽真空稳定15分钟、逐芯扫描20分钟、记录和拆装5分钟。一名检验员配两台设备,一天能做二十只左右。
成本上,每只增加的检验成本大概是售价的百分之八到十。我们内部讨论过是否把这部分成本转嫁给客户,最后决定自己吸收——因为返修和客户现场排查的成本远高于此,而且这种失效对客户的项目进度影响很大,属于伤信誉的那种问题。
改流程之后的收益
最直接的收益是客户投诉归零。改成逐芯检漏到现在,真空类产品没有出现过一例"出厂合格、装机漏"的反馈。
第二个收益是工艺改进有了反馈通道。逐芯数据能反映每一芯的状态,我们把数据按芯位做统计,发现某些位置的芯泄漏读数系统性偏高,追溯回去是烧结炉内某处的温度偏低。这个问题靠整只测是发现不了的。
第三个收益是对外沟通变简单了。客户要检测数据,我们给的是逐芯表格,每一项都有读数。做真空设备的工程师看到这个表格,通常不再追问。
哪些产品适用
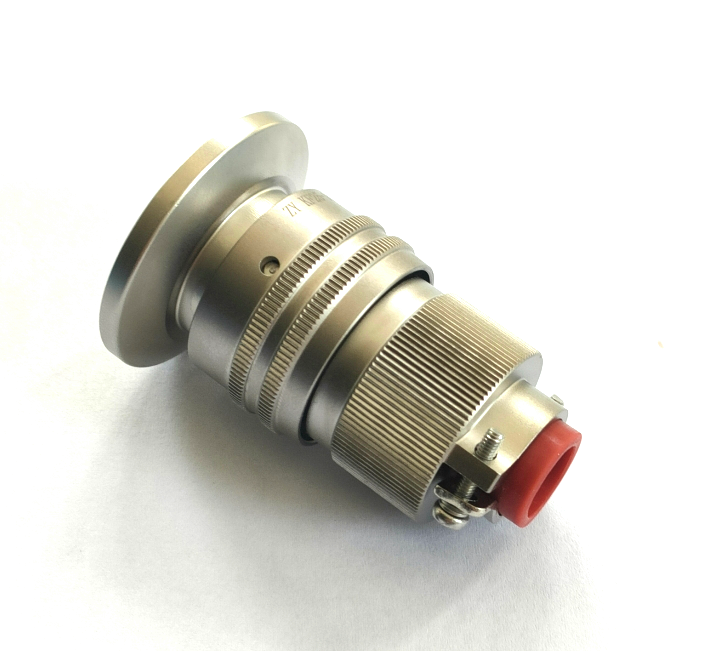
目前玻璃烧结类真空密封连接器全部走逐芯检漏,包括CF法兰玻璃烧结真空密封插座、KF法兰真空密封连接器和多芯烧结件。橡胶密封的防水连接器仍用整机测——因为它的密封是整体的,分芯没有意义。
也有客户问能不能只测几芯抽检。我们的答复是可以,但要提前说明:抽检不能保证每一芯,验收时如果出问题,责任界定会麻烦。多数客户听完选择全检。
 QQ客服