

说到真空密封连接器,绕不开泄漏率这个数字。常见的写法是1×10的负9次方帕立方米每秒这个量级。很多人理解成"材料好就自然达标",其实不是。一台连接器能到这个水平,是三道关口都守住的结果,任何一道出问题,前面做得再好也没用。
第一道:接触件与绝缘体的烧结界面
金属针穿过玻璃 insulator 的部分,靠的是玻璃和金属的热膨胀系数匹配。烧结时玻璃熔融浸润金属表面,冷却后形成一体。这里的难点是两种材料收缩率要接近,否则降温过程中界面会产生微应力,时间一长出现微裂纹,气体就顺着裂纹走。
所以玻璃烧结件的泄漏问题,很少是"当时就漏",而是"放了一年之后开始漏"。出厂检漏合格不代表长期合格,这也是为什么航天项目要做老化后的复检。
第二道:壳体与烧结体的封接
烧结体要做进金属壳体里,中间还有一道封接。常见做法是钎焊或者氩弧焊。焊缝的气孔率是关键——肉眼看不出,氦质谱检漏仪一吹就现形。
这一道工序对操作稳定性的依赖很高。同一个焊工、同一台设备,上午和下午做的件,合格率有时能差一截,和电流稳定性、保护气流量、工件散热条件都有关系。批量供货时,焊接参数要固化下来,不能靠师傅手感。
第三道:安装端面
就算连接器本体做到1×10的负10次方,装到设备上之后整机的泄漏率还是可能掉到10的负6次方,问题基本都在安装端面:法兰面有划痕、密封圈有压痕、螺钉力矩不均、舱壁平面度超差。
所以航天项目的做法是分级检漏——连接器出厂单独检一次,装到舱体上再检一次整机。两次数据都要留档。只给出厂数据、不管装机数据,拿去验收基本过不了。
检漏方法怎么选
氦质谱检漏是主流,灵敏度高,能定位漏点。做法是抽真空后在可疑位置喷氦气,仪器在有漏的地方读数跳。喷检的顺序有讲究:先喷焊缝,再喷烧结面,最后喷安装端面,因为端面的漏会掩盖前两者的漏。
如果现场没有氦质谱仪,可以用压降法粗判——抽到目标真空后关阀静置,看压力回升速率。这种方法给不出准确定量,也定位不了漏点,只能判断"漏不漏",适合做初步筛查。
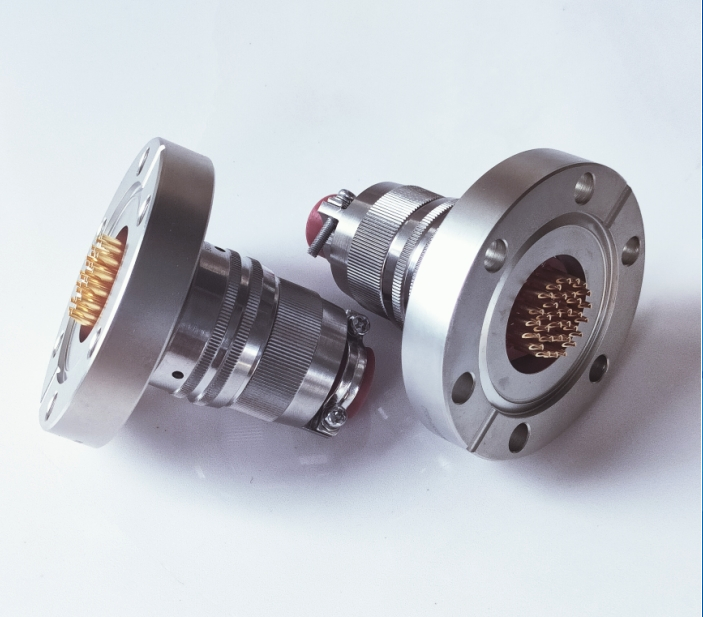
我们的CF法兰玻璃烧结真空密封插座和Y27-2255ZJB4H穿舱式真空密封连接器都按分级检漏流程走,出厂附带检漏数据。项目上如果对泄漏率有明确指标要求,把指标值和介质一起告诉我们,可以匹配对应的密封结构。
 QQ客服