

去年夏天,一家客户的设备出现通讯时断时续,怀疑是连接器问题,请我们到现场。设备上有七个连接点,从控制器到执行端串成一串。我们花了两天定位到第三个连接点,过程记录下来,方法本身比结论更有价值。
先确认现象,不接受结论
到现场的第一件事不是拆连接器,而是复现故障。客户的描述是"通讯不稳定",这个描述太模糊——不稳定的频率、触发条件、持续时长,这些都不知道就没法下手。
我们让设备跑起来,同时在通讯链路上挂了监测设备,记录误码和中断事件。跑了六个小时,记录到14次中断,其中11次集中在设备执行某个动作的时候。
这一条信息很关键:故障与某个动作相关,说明它与机械状态有关(振动、位移、受力),而不是随机的电子噪声。
分层排除:把七个点变成两段
七个连接点串成链路,逐个查太慢。我们用二分法:在链路中间加一个临时旁路,把前三个点短接掉,看故障是否消失。
旁路之后跑了两个小时,故障依然出现。这说明问题在后四个点。恢复前三个点,在后半段中间再加旁路,故障消失——问题锁定在第三到第五个点之间。
三个候选点,逐个验证。做法是给每个点装上临时的并联监测线(不动原有连接,只是引出信号做监测),同时用绝缘棒轻触连接器外壳和线缆,观察监测信号是否跳变。
第三个点有反应——轻触线缆根部时,监测信号出现瞬断。
为什么是第三个点
拆下第三个连接点检查,外观完好,插合到位,锁紧正常。退针检查接触件,也没发现变形。
问题在压接。这个点的线缆比较粗,压接时用了不匹配的端子——端子规格小了一号,压接后导体没有完全填满压接筒。这种压接在静态下能导通,受力时就断开了。
为什么静态测试没发现?因为设备停机检查时,线缆处于自然状态,压接点是导通的。只有设备动作、线缆被拉动时,压接点才产生间隙。
这也解释了为什么故障集中在某个动作——那个动作会让这段线缆受力。
根因:装配时拿错了料
再往下查,为什么用了不匹配的端子?装配记录显示,这一批装配时使用的端子型号与图纸不符。
原因是仓库发料时,两种规格的端子放在相邻位置,外观相似,工人拿错了。而且装配时没有核对——压接工具是通用的,两种端子都能压,压完看不出差别。
这是典型的防错缺失:两种相似物料没有物理隔离,装配过程没有核对环节,压接后没有可判别的检查项。
我们给客户的四条改进建议
第一,相似物料物理隔离,建议用不同颜色的包装或者不同的料盒,并在料盒上贴实物照片。
第二,压接工具与端子规格绑定——不同规格用不同的压接模具,模具装错了压不出来。这是最有效的防错,因为它在物理层面阻止了错误。
第三,压接后增加拉拔抽检。这一条能直接发现压接不良,成本很低。
第四,关键连接点在线缆侧留出应力释放。这次的故障虽然根因是压接,但线缆受力是诱因。如果在连接器附近加固定点,即使压接有缺陷也不会被拉开。
排查方法本身
这次排查用的方法总结成四步,可以通用:
第一步,复现并记录故障特征——什么时候发生、触发条件是什么、持续多久。不要接受"不稳定"这种模糊描述。
第二步,二分法缩小范围。链路型的故障特别适合二分,效率远高于逐个查。
第三步,物理激励定位。用轻触、轻拉、加热等方式给可疑点施加激励,同时监测信号,有反应的点就是故障点。这个方法比拆开看更准,因为它复现了故障条件。
第四步,找到根因而不是止于故障点。压接不良是故障点,装配防错缺失才是根因。只换一只连接器,下一批还会出问题。
我们自己的收获
这次之后,我们在出厂资料里增加了装配防错建议这一节,把压接工具与端子绑定的做法写进去。另外,技术支持流程也改了——接到"通讯不稳定"这类模糊报障时,先发一份故障特征调查表,让客户填完再安排出差。填表的过程中,很多客户自己就发现问题了。
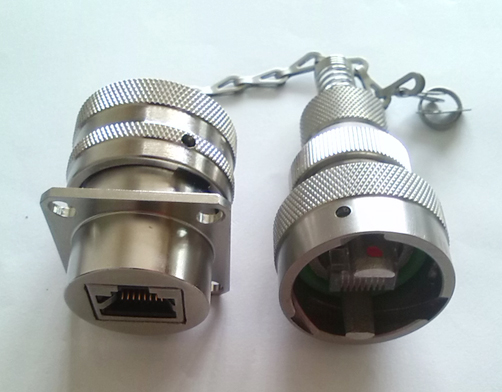
XC系列圆形信号连接器和YW-RJ45-USB高速网络电连接器的包装上都标注了配套端子规格。批量采购时随货提供装配工艺卡。
 QQ客服